
What Can Machine Vision Do?
Machine vision transforms manufacturing, quality control, and automation across industries. Explore the key application areas where optical sensing makes the difference.
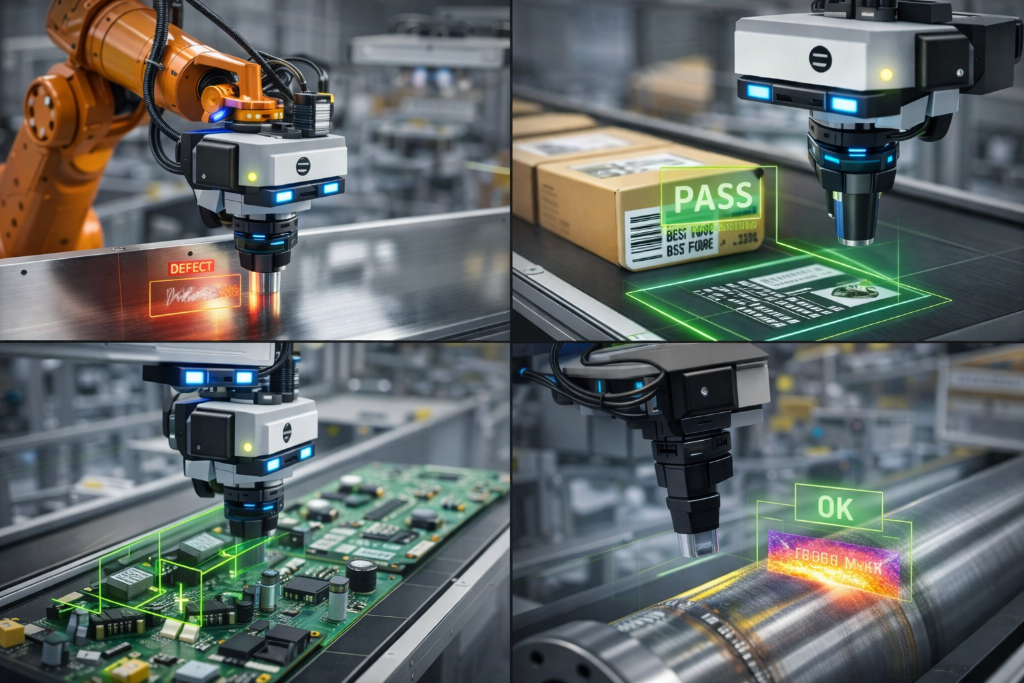
Defect & Quality Inspection
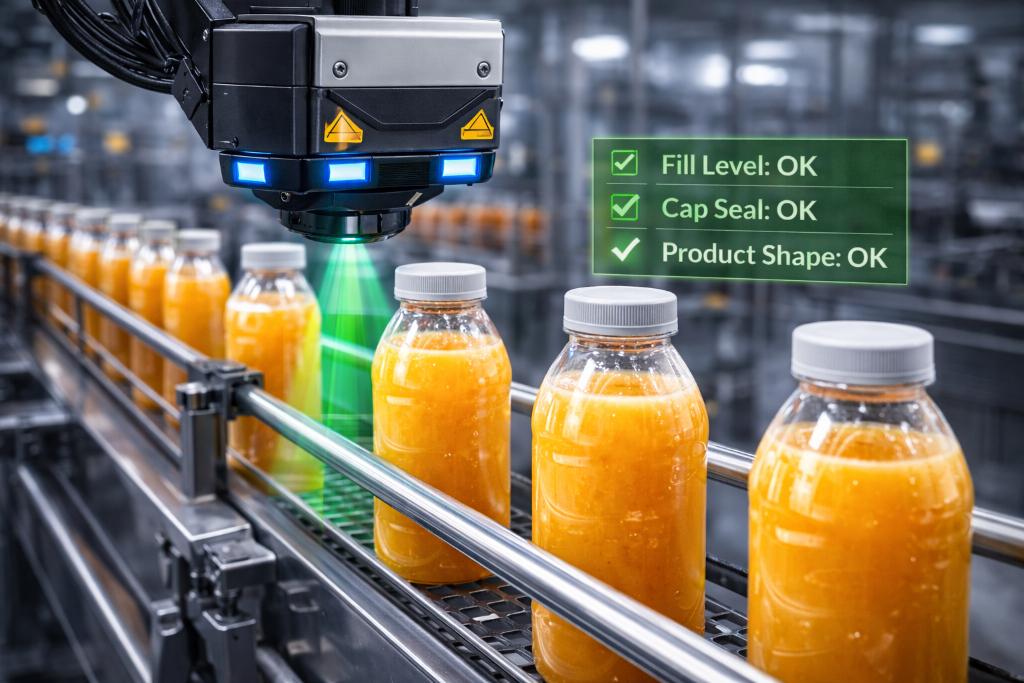
Automated optical inspection replaces subjective human inspection with consistent, quantifiable quality control. Whether detecting scratches on polished surfaces, contamination in food products, or missing components on PCBs, machine vision delivers 100% inspection at full production speed.
Industries
Key Technologies
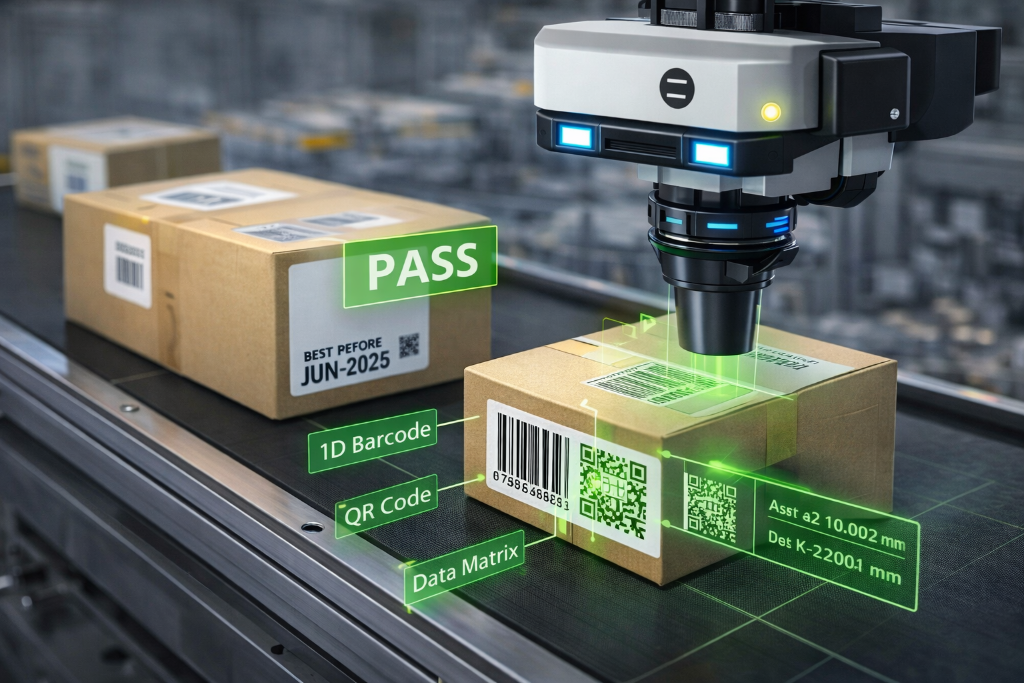
Identification & Traceability
Traceability is fundamental to modern manufacturing and logistics. Machine vision systems read 1D and 2D codes, verify print quality, perform OCR on date codes and lot numbers, and authenticate products through unique features—ensuring the right product reaches the right destination.
Industries
Key Technologies
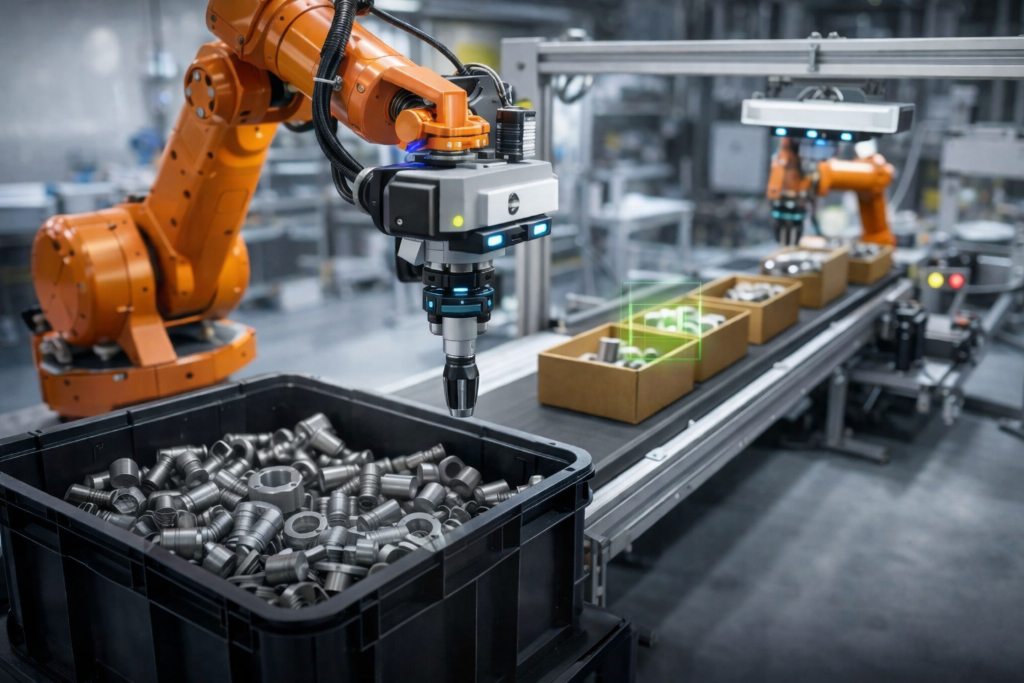
Guidance, Positioning & Robot Vision
Machine vision provides the eyes for automated systems. From guiding robots to pick randomly oriented parts from bins, to tracking objects on conveyors, to aligning components for assembly—vision systems enable flexible automation that adapts to variation.
Industries
Key Technologies
Environmental & Stand Off Imaging
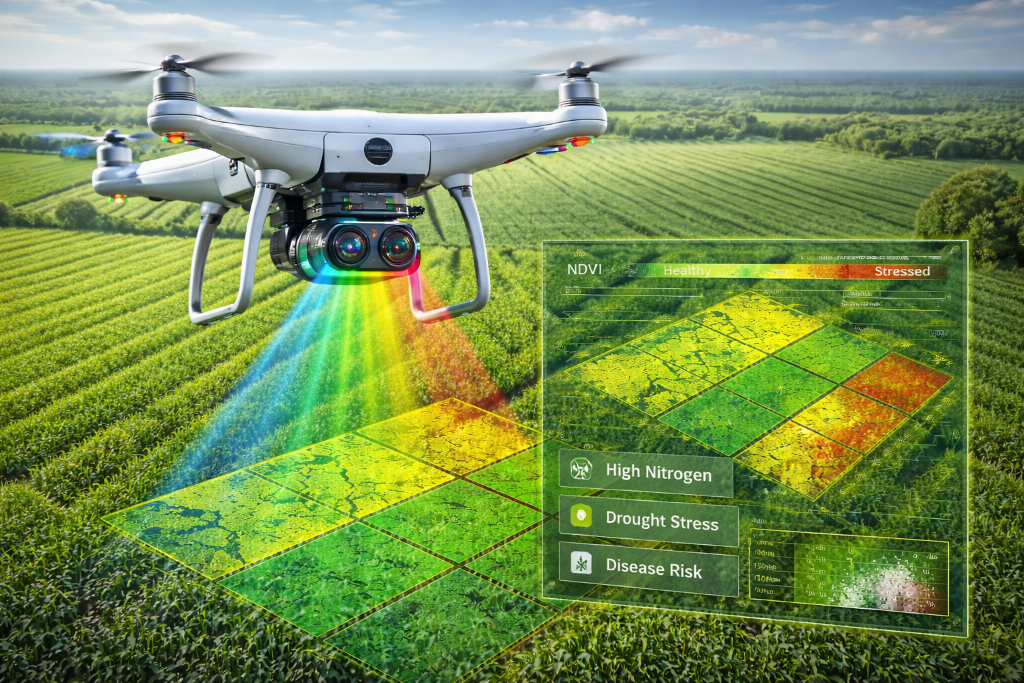
Remote sensing applies industrial imaging technologies to broader-scale challenges. From electroluminescence imaging for solar panels to thermal inspection of infrastructure, to hyperspectral imaging for material classification—these applications share core technologies with factory-floor vision systems.
Industries
Key Technologies
Measurement & Metrology
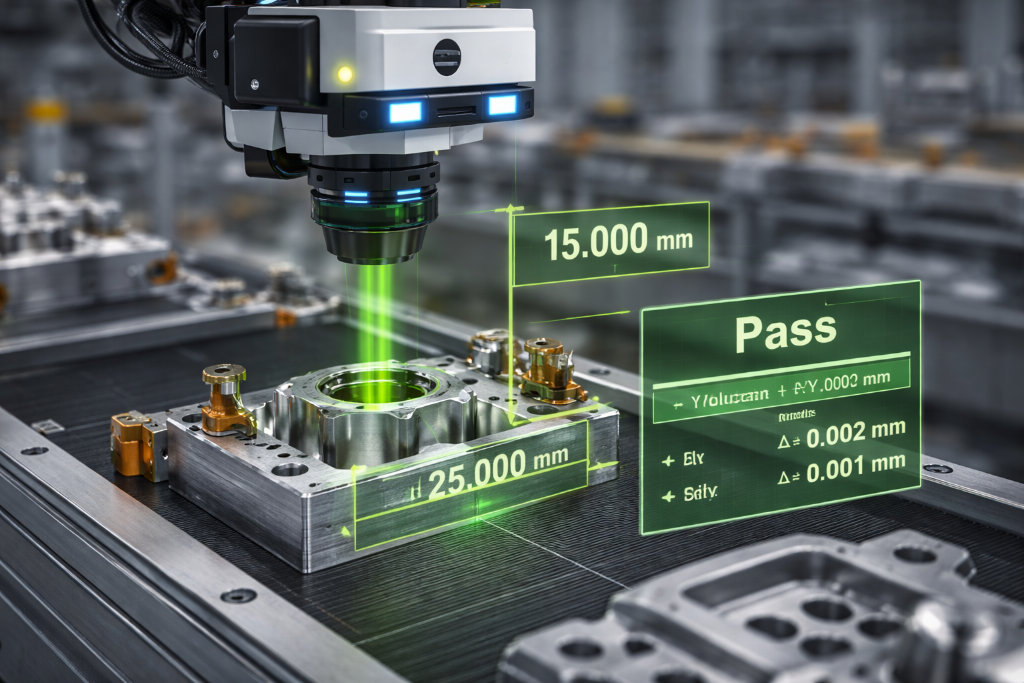
Optical metrology enables fast, non-contact measurement of dimensions, surfaces, and shapes. From inline gauging on production lines to lab-based CMM alternatives, machine vision and 3D sensors provide the speed and accuracy modern manufacturing demands.
Industries
Key Technologies
Sorting & Material Classification
Vision-based sorting and classification systems identify and separate objects by shape, colour, surface texture, material composition, or spectral signature — enabling reliable automated sorting at production speeds across food, recycling, manufacturing, and logistics applications.
Industries
Key Technologies
Have a Specific Application Challenge?
Our application engineers can help you determine if machine vision is the right approach and recommend suitable technologies for your specific requirements.
Discuss Your Application